

De vorm van de extrusiecoatingpakking is geoptimaliseerd om het fenomeen van de dikke rand van het poolstuk op te lossen
Aug 30, 2020
De spleet extrusiecoatingtechnologie is een geavanceerde voorspellende coatingtechnologie. Tijdens het coaten vormt alle vloeistof die in de extrusiematrijs wordt gevoerd een coating op het substraat. Daarom kan de oppervlaktebelasting van de natte coating nauwkeurig worden geregeld door de toevoersnelheid van de slurry en de coatingsnelheid te veranderen. Het coatingproces wordt getoond in figuur 1. Een bepaalde stroom slurry komt de interne holte van de matrijs binnen vanuit de toevoerpoort van de extrusiekop en vormt een stabiele druk. De slurry wordt tenslotte bij de spleetuitlaat van de matrijs uitgesproeid en op de folie gecoat. Op het materiaal wordt de coating gedroogd in een oven.
Tijdens het bekledingsproces is het, vanwege de vloeibare eigenschappen van de slurry, gemakkelijk om een halvemaanvormig element te vormen, zoals getoond in FIG. Tijdens het coatingproces wordt het optreden van een plotselinge toename in dikte aan de rand van het poolstuk de" dikke rand" fenomeen. Dit fenomeen van dikke randen is ongewenst en veroorzaakt problemen met het batterijproces en de prestaties en consistentie van de batterij.

Met betrekking tot de stromingsveldkenmerken van extrusiecoating en het fenomeen van dikke randen van de coating, is het artikel eerder gepubliceerd om de relevante metingen als volgt samen te vatten:
(1) Analyseer de stromingsveldkenmerken van gespleten extrusiecoating voor poolstukken van lithium-ionbatterijen
(2) Extrusiecoating dik randfenomeen van poolstukken en oplossingen van lithiumbatterijen
De coating van poolstukken van lithium-ionbatterijen vereist meestal de productie van stripvormige poolstukken, wat voornamelijk gebeurt door het ontwerp van het stroomkanaal door de pakking die is bevestigd tussen de bovenste en onderste matrijskoppen, om de voorbereiding van strip te realiseren -vormige coating (zoals weergegeven in figuur 2). De vorm van de pakking heeft invloed op de snelheidsverdeling van de vloeistof in de matrijs en heeft uiteindelijk invloed op de morfologie van de coating, met name de morfologie van de coatingrand. Het optimaliseren van de uitlaatvorm van de spleetpakking kan de richting en grootte van de slurrystroomsnelheid veranderen, de spanningstoestand van de slurry op de rand verminderen en het fenomeen van de dikke rand van de coating verzwakken of elimineren. De optimalisatie van de pakkingvorm in het voorbeeld van dit artikel biedt een referentie voor het oplossen van het fenomeen van de dikke rand van het poolstuk.

Gui Hua Han et al. ontwierp vier soorten pakkingvormen. Met behulp van een combinatie van computersimulatie en experiment, waarbij Newtoniaanse vloeistof als voorbeeld werd genomen, bestudeerden ze het effect van de pakkingvorm op de slurriesnelheidsverdeling bij de matrijsuitlaat en het coatingvenster. In de studie wordt alleen rekening gehouden met de vormoptimalisatie van het middenstuk van de pakking (Figuur 2). De binnenste lopers die overeenkomen met de vier pakkingspecificaties worden getoond in Figuur 3:
case1: De breedteafmeting van de pakking blijft ongewijzigd op 10 mm, en de overeenkomstige afmeting van elk stroomkanaal blijft ongewijzigd op 20 mm;
case2: De breedte van de pakking wordt vergroot van 5 mm naar 10 mm bij de uitgang en behoudt dan een parallelle breedte;
case3: De breedte van de pakking wordt direct vergroot van 5 mm naar 10 mm bij de uitgang;
Geval 4: De breedte van de pakking wordt verkleind van 15 mm naar 10 mm bij de uitlaat en behoudt dan een parallelle breedte.
De experimentele vloeistof is een waterige glycerine-oplossing (80:20, gew.%), Met een viscositeit van 0,045 Pa ∙ s, een oppervlaktespanning van 0,066 N / m en een dichtheid van 1210 kg / m3.

Figuur 4 toont de snelheidsverdeling van de vier specificaties van pakkingen bij de uitgang van de matrijs langs de breedterichting van de matrijs verkregen door computersimulatie:
case1: De grootte van de loper blijft ongewijzigd en de snelheid in de breedterichting bij de uitgang van de matrijs is relatief evenwichtig;
geval 2: wanneer de pakking uitzet, krimpt het stroomkanaal en neemt de snelheid van de vloeistof toe aan de rand van het midden van de matrijs;
case3: Wanneer de pakking uitzet, krimpt het stroomkanaal en neemt de snelheid van de vloeistof aan de rand van het midden van de matrijs toe, en de toename is duidelijker dan die van case2;
Geval 4: Wanneer de pakking krimpt, zet het stroomkanaal uit en neemt de snelheid van de vloeistof aan de rand van het midden van de matrijs af.
De snelheidsverdeling van de matrijsuitlaat zal onvermijdelijk de dikte van de coating beïnvloeden. Vanwege de aard van de lithium-ionbatterijslurry zelf, zal de laagdikte gemakkelijk leiden tot het fenomeen van dikke randen. Onderdruk of elimineer zelfs het fenomeen van de dikke rand. Bij de daadwerkelijke productie kunt u verwijzen naar het bovenstaande pakkingontwerp, de procesparameters verbeteren op basis van de werkelijke situatie en het fenomeen van de dikke rand oplossen.

Figuur 5 toont de verdeling van de vervormingssnelheid van het stromingskanaalfluïdum overeenkomstig de vier specificaties van pakkingen. Vergeleken met (a) zijn de stroomkanalen van (b) en (c) breder en is de vervormingssnelheid van de vloeistof lager, en (d)) Het algehele stroomkanaal is smaller, de vervormingssnelheid van de vloeistof is hoger, en de vloeistofdruk is ook groter. (B), (c) en (d) hebben echter allemaal gebieden met relatief hoge reksnelheden. Voor niet-Newtoniaanse lithium-ionbatterijpasta's kunnen veranderingen in de reksnelheid de eigenschappen van de pasta, zoals viscositeit, veranderen.

Bovendien, volgens de analyse van het stromingsveld tussen de matrijs en de folie, wanneer het vloeistofniveau van de vloeistof in het bovenste stroomkanaal dicht bij de buitenkant van de lip van de matrijs ligt, zal er waarschijnlijk slurrylekkage optreden (zoals getoond in figuur 6a). ), en het vloeistofniveau van het bovenste stroomkanaal bevindt zich dicht bij de matrijskop. Wanneer de binnenkant van de lip naar buiten komt, is het gemakkelijk om instabiliteit van het stroomveld en ineenstorting van het stroomveld te veroorzaken (zoals weergegeven in figuur 6b). Het coatingvenster werd beoordeeld op basis van het vloeistofniveau van de bovenste geleider en er werden vier specificaties van pakkingen gevonden, en het bijbehorende bereik van het coatingvenster is gewijzigd. Zoals getoond in figuur 7, zijn de coatingvensters van case2, case3 en case4 verkleind, wat overeenkomt met het stabiele coatingproces. Het parameterbereik is kleiner. Als de coating niet wordt gebruikt in het coatingvenster, is de coating vatbaarder voor duidelijkere oneffenheden.

Figuur 6: Schematisch diagram van het stromingsveld tussen de matrijs en de folie: (a) Het vloeistofniveau van de bovenste geleider bevindt zich dicht bij de buitenkant van de matrijslip, waardoor lekkage ontstaat; (b) Het vloeistofniveau van de bovenste geleider bevindt zich dicht bij de binnenste uitlaat van de matrijslip en het stroomveld stort in
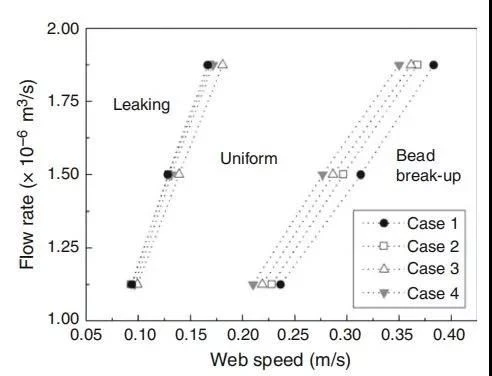
Figuur 7 Coating windows die overeenkomen met de vier specificaties van pakkingen